





كيفية قطع الفولاذ المقاوم للصدأ بتقنية الليزر بفعالية
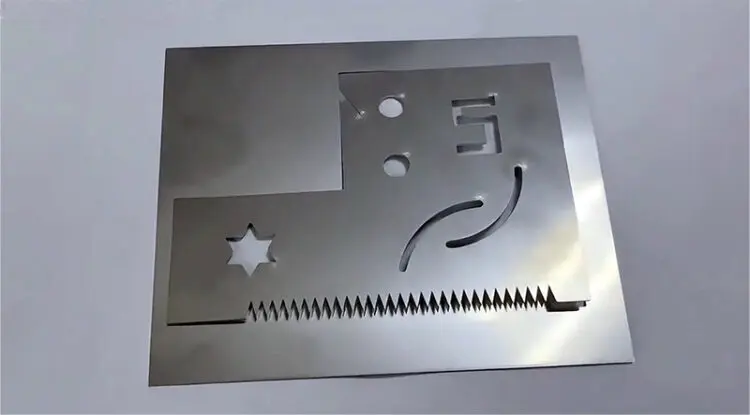
توفر عملية القطع بالليزر للفولاذ المقاوم للصدأ دقة عالية وإنتاجية كبيرة وقابلية تكرار ممتازة لكل من الصفائح الرقيقة والسميكة. مع ذلك، يتميز الفولاذ المقاوم للصدأ بقوة عالية وسطح عاكس واحتفاظ قوي بالحرارة. لذا، يعتمد القطع النظيف على اختيار الماكينة المناسبة، والغاز المساعد، والمعايير الصحيحة، والصيانة الدورية.
1. اختر آلة القطع بالليزر المناسبة
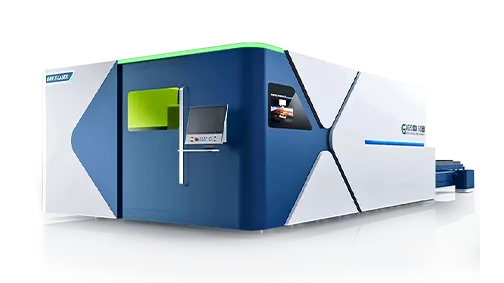
يُعد اختيار الآلة المناسبة الخطوة الأولى. صُممت آلات قطع الفولاذ المقاوم للصدأ بالليزر من Han's Laser للتطبيقات الصعبة التي تتطلب تشغيلاً مستقراً، وتحكماً دقيقاً في الحركة، وجودة قطع متسقة.
عند اختيار آلة، ضع في اعتبارك ما يلي:
• نوع من الفولاذ المقاوم للصدأ، مثل 304 أو 316
•سُمك المادة وأقصى حجم للصفيحة
•السرعة المطلوبة وحجم الإنتاج
•قوة الليزر وجودة الشعاع
•صلابة الآلة ودقة تحديد المواقع
• وظائف التركيز التلقائي واستشعار الارتفاع
• ضغط الغاز المساعد وسعة التدفق
• برامج التعشيش والثقب ومسار القطع
• خدمة الدعم الفني والصيانة
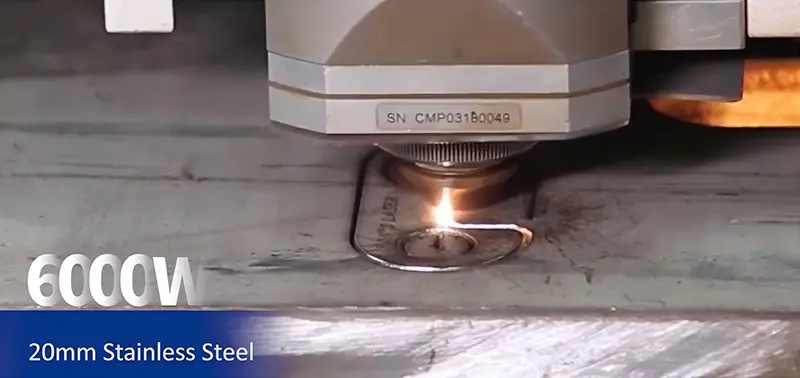
بالنسبة للألواح السميكة المصنوعة من الفولاذ المقاوم للصدأ، لا تكفي القوة وحدها. فإطار الماكينة الصلب، ونظام توصيل الغاز عالي الضغط المستقر، والاختراق الموثوق، والتحكم الدقيق في الارتفاع، والإدارة الفعالة للحرارة، كلها عوامل أساسية. تساعد هذه الميزات على تقليل الاختراق غير الكامل، والخبث، والتشوه، ووقت التوقف.
يُعد إجراء قطع تجريبي تمثيلي باستخدام الدرجة الفعلية للعميل، والسمك، وهندسة الجزء، والتفاوت المسموح به أفضل طريقة لتقييم الآلة.
2. ضبط معايير القطع
قوة الليزر وسرعة القطع
يجب أن تتناسب القدرة والسرعة مع نوع الفولاذ المقاوم للصدأ وسماكته. قد يؤدي نقص القدرة أو زيادة السرعة إلى عدم اكتمال عملية القطع وتراكم كميات كبيرة من الخبث. كما أن زيادة القدرة أو انخفاض السرعة بشكل كبير قد يزيد من الحرارة المتسربة، ويوسع فتحة القطع، ويسبب تغير اللون أو التشوه.
تتطلب عملية قطع الصفائح السميكة عادةً طاقة ليزر أعلى، وسرعة أبطأ، وضغط غاز مساعد أعلى، وتحكمًا دقيقًا في عملية الثقب. ينبغي على المشغلين البدء بالمعايير الموصى بها من قبل الشركة المصنعة والتأكد منها باستخدام عينة اختبار.
غاز المساعدة والضغط
يعمل الغاز المساعد على إزالة المعدن المنصهر من الشق ويؤثر بشكل مباشر على جودة الحافة.
• يستخدم النيتروجين بشكل شائع للحصول على حافة لامعة ونظيفة وخالية من الأكسيد، خاصة قبل اللحام أو التلميع أو الطلاء.
•قد يناسب الأكسجين تطبيقات مختارة، ولكنه يسبب الأكسدة ويغير مظهر الحواف.
•يمكن استخدام الهواء المضغوط في بعض التطبيقات الأقل أهمية من حيث المظهر بعد إجراء الاختبارات.
تتطلب الصفائح السميكة عمومًا تدفقًا أكبر للغاز وضغطًا أعلى من الصفائح الرقيقة. تحقق من نقاء الغاز، واستقرار الضغط، والخراطيم، والوصلات، والتسريبات. لا يمكن للضغط العالي أن يعوض عن انسداد خط الغاز أو صغر حجم منظم الضغط.
وضع الفوهة والتركيز
يجب أن تتناسب الفوهة مع سمك المادة، ونظام الغاز، ورأس القطع. قد تتسبب الفوهة المسدودة أو التالفة أو غير المركزية في تدفق غير منتظم للغاز وظهور نتوءات زائدة.
يؤثر موضع التركيز على عمق الاختراق وجودة الحواف. بالنسبة للمواد السميكة، غالبًا ما يتم ضبط التركيز في مستوى منخفض من اللوحة، ولكن الموضع الصحيح يعتمد على العملية برمتها. استخدم معايير تشغيل معتمدة للجهاز بدلاً من ضبط التركيز على مستوى واحد لكل سماكة.
ثقب الجسم
يُعدّ الثقب بالغ الأهمية، خاصةً مع الفولاذ المقاوم للصدأ السميك. فالثقب غير المستقر قد يُلحق الضرر بالفوهة أو النافذة الواقية، ويُسبب عيوبًا في بداية القطع.
اضبط قوة الثقب، والوقت، والارتفاع، وضغط الغاز، ومسافة البدء حسب الحاجة. غالبًا ما تستفيد الصفائح السميكة من الثقب المتحكم فيه أو متعدد المراحل بدلاً من تطبيق ظروف القطع الكاملة فورًا.
3. تحسين مسار القطع
يؤدي التخطيط الفعال للمسارات إلى تحسين الإنتاجية والتحكم في تراكم الحرارة.
• استخدم التداخل لتحسين استخدام المواد.
• التقليل من السفر السريع والجروح المتكررة.
• اختر تسلسلًا مناسبًا للميزات الداخلية والخطوط الخارجية.
• وزّع القطع على كامل الصفيحة لتجنب ارتفاع درجة الحرارة الموضعية.
• استخدم وصلات دخول وخروج مناسبة، أو وصلات دقيقة عند الضرورة.
• قم بدعم وتثبيت الصفيحة لمنع الحركة أو التشوه.
تُعد هذه التدابير مهمة بشكل خاص للألواح الكبيرة أو السميكة، حيث يمكن أن تؤثر الحرارة على دقة الأبعاد.
4. افحص الآلة قبل القطع
قبل الإنتاج:
✔ تأكد من أن الشعاع متمركز عبر الفوهة.
✔ افحص النافذة الواقية بحثًا عن التلوث أو التلف.
✔ تحقق من نوع الفوهة وقطرها ونظافتها ومحاذاتها.
✔ تحقق من استشعار الارتفاع ومسافة التباعد.
✔ تأكد من نقاء الغاز وضغطه وتدفقه ووصلاته.
✔ تأكد من أن الملاءة مسطحة ونظيفة ومثبتة بشكل صحيح.
✔ قم بإزالة الخبث الزائد من طاولة التقطيع.
يعد الفحص المنتظم للنافذة الواقية والفوهة وخطوط الغاز ورأس القطع أمراً ضرورياً لتحقيق أداء مستقر.
5. اختبر وافحص القطع
قم بإجراء قطع تجريبي قبل معالجة دفعة جديدة من المواد أو السماكة أو النوع. افحص:
• اختراق كامل
• نتوءات الحافة السفلية والخبث
• خشونة الحواف والخطوط
• الأكسدة أو تغير اللون
• عرض الشق وتناقصه
•المنطقة المتأثرة بالحرارة
• ثقوب صغيرة وزوايا حادة
• الدقة الأبعاد
إذا كانت النتيجة غير مرضية، فقم بتعديل أحد المعايير في كل مرة. قد يكون سبب تراكم الخبث الكثيف في القاع هو السرعة، أو الطاقة، أو ضغط الغاز، أو التركيز، أو حالة الفوهة، أو دعامة الصفيحة - وليس السرعة وحدها.
السلامة والصيانة
تتضمن عملية القطع بالليزر استخدام ضوء شديد، وحرارة، ومعدن منصهر، وأبخرة، ومعدات متحركة، وغاز مضغوط. لذا، يُرجى اتباع إجراءات السلامة الخاصة بالشركة المصنعة للآلة واللوائح المحلية.
استخدم الغلاف المناسب، وأجهزة التعشيق، ومعدات الحماية، ونظام شفط الأبخرة. لا تتجاوز أجهزة السلامة مطلقًا. افحص رأس القطع، والنافذة الواقية، والفوهة، والمرشحات، وخطوط الغاز، والطاولة بانتظام. قد يشير أي تغيير مفاجئ في جودة القطع إلى تلوث بصري، أو تلف في الفوهة، أو عدم استقرار تدفق الغاز، أو تآكل ميكانيكي.
خاتمة
لا يقتصر القطع الفعال للفولاذ المقاوم للصدأ بالليزر على قوة الليزر فحسب، بل يجب على المصنّعين اختيار آلة مستقرة، ومطابقة المعايير مع المادة، واستخدام غاز مساعد مناسب، والتحكم في التركيز والاختراق، وتحسين مسار القطع، وصيانة الأنظمة البصرية والغازية.
سواءً للصفائح الرقيقة أو السميكة، يُعدّ القطع التجريبي النموذجي أفضل طريقة للتأكد من السرعة وجودة الحواف والدقة وملاءمة الإنتاج. بإمكان شركة هانز ليزر دعم هذا التقييم من خلال مطابقة إعدادات الماكينة وتوصيات العملية مع التطبيق الفعلي للعميل.
الأسئلة الشائعة
هل يمكن لليزر الليفي قطع الفولاذ المقاوم للصدأ؟
نعم. تُستخدم ليزرات الألياف على نطاق واسع في قطع صفائح وألواح الفولاذ المقاوم للصدأ. يعتمد سمك القطع وسرعته على قوة الليزر، وجودة الشعاع، والغاز المساعد، وتصميم رأس القطع، ونوع المادة، ومتطلبات جودة الحواف.
أي غاز هو الأفضل؟
يُفضّل استخدام النيتروجين عمومًا للحصول على حافة لامعة وخالية من الأكسيد. وقد يكون الأكسجين أو الهواء المضغوط مناسبًا لتطبيقات محددة بعد إجراء الاختبارات.
لماذا تظهر نتوءات بعد القطع؟
قد تنتج النتوءات عن عدم توازن غير صحيح بين السرعة، والطاقة، والتركيز، وضغط الغاز، وحالة الفوهة، ومسافة التباعد، أو دعامة المادة. تتطلب الألواح السميكة تحكمًا دقيقًا للغاية في إعدادات الغاز والثقب.
كيف يمكن الحد من تغير اللون؟
استخدم نيتروجين عالي النقاء مناسب، وتأكد من عدم وجود تسريبات، وحافظ على التدفق والضغط الصحيحين، وتحكم في كمية الحرارة المُدخلة. كما أن تلوث السطح قد يؤثر على لون الحواف.


 Previous


 LET’S TALK


